 +86-21-57560276

 ادامه مطلب


 دریافت قیمت
دسته بندی محصول
دسته جدید
با ما تماس بگیرید
استانداردهای کیفیت برای تولید یکپارچه اسکید فرآیند زیستی: راهنمای عملی
چرا استانداردهای کیفیت در تولید اسکید زیستی اهمیت دارد؟
یک لغزش فرآیند زیستی که بازرسی بصری را پشت سر میگذارد، ممکن است در صورتی که کیفیت ساخت آن مستند نشده یا کنترل نشده باشد، همچنان کار نمیکند. در عمل، استانداردهای کیفیت برای تولید یکپارچه لغزش با فرآیندهای زیستی یک بازرسی واحد نیست. آنها مجموعه ای از الزامات هستند که بر طراحی، انتخاب مواد، جوشکاری، آزمایش و شواهد پشت هر مرحله کاری حاکم هستند. هنگامی که این استانداردها به طور مداوم اجرا می شوند، لغزش با یک رکورد قابل ردیابی می رسد که از نصب، راه اندازی و اعتبار سنجی فرآیند پشتیبانی می کند.
امروزه اسکیدهای زیستی فرآیند انتقال حرارت، کنترل دما، تمیز کردن و توزیع سیال را در یک قاب ادغام میکنند. این ادغام عواقب کار ضعیف را افزایش می دهد زیرا یک نقص جوش می تواند یک دسته را آلوده کند یا باعث تاخیر پرهزینه شود. تولیدکنندگانی که بر اساس استانداردهای شناخته شده ای مانند راهنمای ASME BPE و GMP تولید می کنند، این خطرات را در هر مرحله از تولید کاهش می دهند. همانطور که در ما توضیح داده شده است مشخصات شرکت ، این جهت گیری کیفیت بخشی از یک قابلیت مهندسی و تولید گسترده تر است.
استانداردهای اصلی برای تولید یکپارچه اسکید زیستی
چندین استاندارد مشخصات کیفی یک اسکیت را شکل می دهند. ASME BPE کامل ترین چارچوب را برای طراحی بهداشتی و ساخت تجهیزات پردازش زیستی فراهم می کند. مقررات GMP الزاماتی را برای مستندسازی، مدیریت ریسک و اعتبار سنجی اضافه می کند. قوانین تجهیزات فشار اروپا می تواند برای لوله کشی و کشتی ها اعمال شود، در حالی که قوانین یکپارچگی داده ها بر سیستم های کنترل خودکار حاکم است.
| استاندارد | تمرکز بر کیفیت | تاثیر تولید |
|---|---|---|
| ASME BPE | طراحی بهداشتی، مواد، پرداخت سطح، جوشکاری، بازرسی | الزامات ابعاد، جوش و زبری سطح را تعیین می کند که بر ساخت حاکم است. |
| EU GMP / ICH Q10 | سیستم کیفیت، مدیریت ریسک، مستندسازی، اعتبارسنجی | انتظارات برای ردیابی، کنترل تغییر و شواهد را تعریف می کند. |
| PED 2014/68/EU | ایمنی تجهیزات تحت فشار | مجموعهها و اجزای لغزش را به دستههای ایمنی که نیاز به آزمایش مشخصی دارند، طبقهبندی میکند. |
| FDA 21 CFR قسمت 11 | سوابق و امضاهای الکترونیکی | زمانی اعمال می شود که سیستم های کنترل داده ها را ضبط می کنند یا توالی های خودکار را اجرا می کنند. |
این استانداردها اغلب با هم همپوشانی دارند. یک لغزش ساخته شده با جوش های منطبق با ASME BPE و پرداخت سطح الزامات فیزیکی را برآورده می کند، در حالی که داده های GMP و ساختار اسناد تضمین می کند که کیفیت را می توان به بازرسان نشان داد. برای مروری بر فناوری پشت این سیستمها، مقاله ما را بخوانید اسکیدهای یکپارچه فرآیندهای زیستی چیست و چرا ضروری هستند .
انتخاب مواد، پرداخت سطح، و طراحی بهداشتی
سطوح تماس خیس شده یک لغزش فرآیند زیستی نباید شسته شود، خورده شود یا محصول را به دام بیندازد. به همین دلیل است که انتخاب مواد و پرداخت سطح دروازه های با کیفیت هستند، نه انتخاب های تصادفی.
الزامات فولاد ضد زنگ
بیشتر اسکیدهای فرآیند زیستی از فولاد ضد زنگ 316 لیتری برای قطعات خیس شده استفاده می کنند. محتوای کربن کم باعث کاهش حساسیت در حین جوشکاری می شود و مقاومت در برابر خوردگی را حفظ می کند. هر دسته تولیدی باید دارای گواهی مواد باشد و گواهینامه باید به شماره حرارت و قطعه نصب شده در اسکید قابل ردیابی باشد. برخی از فرآیندها در دماهای بالاتر یا با محیط های حاوی کلرید ممکن است به آلیاژهای مقاوم در برابر خوردگی بیشتری مانند فولادهای زنگ نزن 904L یا دوبلکس نیاز داشته باشند، اما 316L خط پایه برای استفاده بیودارویی باقی می ماند.
پرداخت سطحی و قابلیت تمیز کردن
ناهمواری سطح به طور مستقیم بر قابلیت تمیز کردن تأثیر می گذارد. برای سطوح خیس شده، نیاز معمولی این است که Ra از 0.4 میکرومتر برای صیقل مکانیکی و Ra بیش از 0.4 میکرومتر پس از پرداخت الکتریکی نباشد. تامین کنندگان باید اندازه گیری سطح را از یک پروفیلومتر کالیبره شده ارائه دهند. در عمل، ارزش ها به جای کوپن ها بر روی قطعات تولید تأیید می شوند و گزارش باید مکان اندازه گیری را نشان دهد. برای لوله کشی حیاتی، بازرسی بوروسکوپ با آشکار کردن تغییر رنگ یا آلودگی داخلی جوش، داده های پایان سطح را تکمیل می کند.
جزئیات طراحی بهداشتی
پاهای مرده شایع ترین منبع خطر آلودگی در لغزش هستند. استانداردهایی مانند ASME BPE نسبت های L/D قابل قبولی را برای شاخه ها تعریف می کنند و یک سازنده کیفیت گرا سیستم را به گونه ای طراحی می کند که مناطق راکد را به حداقل برساند یا حذف کند. شیب حداقل 1 تا 2 درصد به سمت نقاط تخلیه، شیرهای کاملاً محصور شده و اتصالات گیره بهداشتی انتظارات عادی هستند. هنگامی که فرآیند مستلزم جدایی مطلق بین مطلوبیت و محصول است، الف مبدل حرارتی دو لوله ورق بهداشتی معمولا برای برنامه های کاربردی با یکپارچگی بالا انتخاب می شود.
 تولیدکنندگان مبدل حرارتی DTS بهداشتی سفارشی (ورق لوله دوتایی)، کارخانه Shiloc (Shanghai) Industrial Trading Co., Ltd. Is China Custom Sanitary DTS (Double Tube Sheet) Heat Exchanger Manufacturers, Factory, 1.... مشاهده محصول →
کنترل کیفیت جوش و ساخت
جوشکاری جایی است که کیفیت لغزش به دست می آید یا از دست می رود. پرداخت سطح صیقلی نمی تواند یک جوش داخلی ناقص یا یک ناحیه متاثر از گرما را که باکتری ها را به دام می اندازد پنهان کند. به همین دلیل است که روش های واجد شرایط و جوش های مستند ضروری هستند.
صلاحیت و کنترل رویه
همه جوشکاران باید واجد شرایط کدهای پذیرفته شده مانند ASME بخش IX یا ISO 9606 باشند. قبل از شروع تولید، سازنده باید مشخصات روش جوشکاری (WPS) و سوابق صلاحیت رویه (PQR) را ایجاد کند. جوش مداری برای لوله های با سوراخ کوچک و اتصالات لوله های تکراری ترجیح داده می شود، زیرا کنترل قوس قابل تکرار و نفوذ کامل را با حداقل تغییرات دستی فراهم می کند. هر جوش باید در نقشه جوش مشخص شود تا سوابق ساخت، نتایج بازرسی و شناسایی جوشکار را بتوان به محل دقیق آن مرتبط کرد.
بازرسی و تست مونتاژ
بازرسی بصری برای جوش های بهداشتی کافی نیست. بررسی بورسکوپی سطح داخلی، اندازهگیری فریت و آزمایش نفوذ رنگ در صورت لزوم بخشی از یک طرح کیفیت قوی است. پس از جوشکاری، مجموعه کامل لغزش شامل لوله کشی، مبدل های حرارتی و شیرها باید تحت فشار تست شود. تست فشار یکپارچگی مکانیکی را تأیید می کند و نقاط نشتی در اتصالات و واشرها را برجسته می کند. برای مونتاژ کامل اجزای انتقال حرارت و کنترل دما، آزمایش در کل سیستم قابل اعتمادتر از آزمایش اجزای جداگانه است. اکنون بسیاری از فروشندگان می سازند واحدهای اسکید انتقال حرارت با فرآیند زیستی هوشمند ، جایی که سیستم کامل را می توان قبل از حمل و نقل آزمایش کرد.
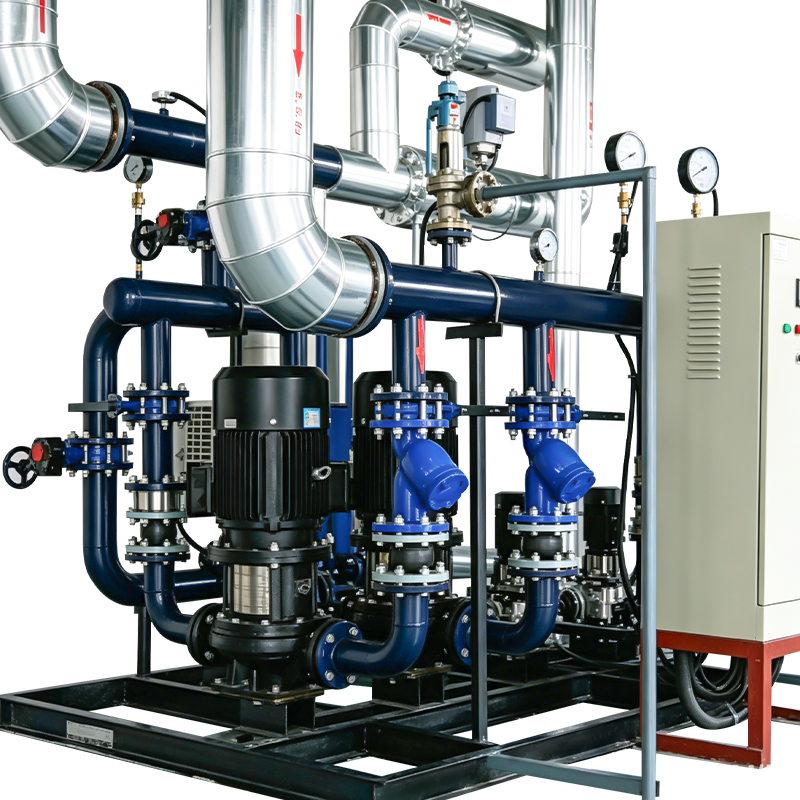 تولیدکنندگان اسکید/واحدهای انتقال حرارت سفارشی هوشمند Bioprocess، کارخانه Shiloc (Shanghai) Industrial Trading Co., Ltd. Is China Smart Intelligent Bioprocess Heat Transfer Skid/Units Manufacturers, Factory, Th... مشاهده محصول →
تست پذیرش کارخانه و تست پذیرش سایت
آزمون پذیرش کارخانه (چربی) اولین نقطه ای است که اسکید باید ثابت کند که با مشخصات مورد توافق مطابقت دارد. همچنین بهترین فرصت خریدار برای رسیدگی به مشکلات است در حالی که سازنده هنوز می تواند به سرعت آنها را اصلاح کند.
یک FAT با ساختار مناسب شامل بررسیهای بصری و ابعادی، بررسی گواهی مواد، تأیید کالیبراسیون، شبیهسازی منطق کنترل، آزمایش ورودی/خروجی، بررسی عملکرد هشدار و ایمنی، و بررسی سوابق تکمیل جوش و سطح است. اگر لغزش شامل اتوماسیون باشد، توالی کنترل باید بر اساس مقادیر فرآیند شبیهسازی شده اجرا شود تا تأیید شود که پمپها، شیرها و کنترلهای بخاری به درستی پاسخ میدهند.
| مرحله تست | چک های رایج | چرا اهمیت دارد |
|---|---|---|
| FAT | تایید ابعاد، قابلیت ردیابی مواد، اسناد جوش، شبیه سازی منطق کنترل، نتایج تست فشار | مشکلات را قبل از حمل و نقل حل می کند و خطر نصب را کاهش می دهد. |
| SAT | تایید اتصال، تست نشت، کالیبراسیون مجدد سنسور، ارتباط با سیستم کنترل کارخانه | عملکرد لغزش در محیط نهایی با ابزارهای واقعی را تأیید می کند. |
| اجرای عملکرد | شبیه سازی فرآیند یا پر شدن رسانه، پایداری نقطه تنظیم، کنترل هشدار | شواهدی را ایجاد می کند که از اعتبار سنجی رسمی پشتیبانی می کند. |
گزارش FAT بخشی از رکورد کیفیت می شود. در طی SAT، سازنده باید پارامترهای حیاتی را پس از حمل و نصب مجدداً بررسی کند، زیرا لرزش و تقلب می تواند موارد را از کالیبراسیون کارخانه تغییر دهد.
مستندات: ستون فقرات کیفیت لغزش
برای یک کاربر با تنظیم GMP، یک لغزش بدون مستندات کامل، صرف نظر از اینکه چقدر خوب کار میکند، عملاً مطابقت ندارد. سخت افزار فیزیکی و دنباله کاغذ باید دقیقاً مطابقت داشته باشند.
مجموعه مستندات حداقل باید شامل نمودارهای فرآیند و ابزار دقیق (P&ID)، شماتیکهای الکتریکی، نمودارهای معماری کنترل، فهرستهای ورودی/خروجی، صورتحساب مواد با گواهی مواد، نقشههای جوش و سیاهههای جوش، گزارشهای تست فشار، گزارشهای آزمایش غیرمخرب، سوابق پایان سطح، گواهیهای کالیبراسیون و نقشههای ساخته شده باشد. برای لغزشهای خودکار، اسناد سیستم کنترل باید منطق نرمافزار، نقاط تنظیم هشدار و عملکردهای ثبت دادهها را شرح دهد.
این مستندات به کاربر کمک می کند تا صلاحیت نصب (IQ) و صلاحیت عملیاتی (OQ) را با کارایی بیشتری تکمیل کند. همچنین از تغییرات بعدی پشتیبانی می کند، زیرا طراحی و تاریخچه بازنگری ساخته شده نشان می دهد که دقیقاً چه چیزی و چرا تغییر کرده است. اگر سازنده نتواند شواهد قابل ردیابی ارائه دهد، سیستم کیفیت موثر نیست.
چگونه می توان توانایی کیفیت تولید کننده اسکید را ارزیابی کرد
به جای تکیه بر مواد بازاریابی، کنترل های کیفی خاص موجود را ارزیابی کنید. سوالات زیر نقطه شروع عملی برای تیم های تدارکات، مهندسان و پرسنل تضمین کیفیت است.
- برای دیدن کتابچه راهنمای کیفیت و هر گونه گواهینامه مربوط به ساخت لغزش، مانند مطابقت با ISO 9001 یا ASME BPE، بخواهید.
- بررسی کنید که روشهای جوشکاری و جوشکارها واجد شرایط ASME بخش IX یا معادل آن هستند و از نمونه نقشههای جوش و PQR بخواهید.
- سیستم ردیابی گواهی مواد را بررسی کنید، به ویژه برای قطعات خیس شده و قطعات تحت فشار.
- قبل از شروع تولید، پروتکل FAT را مرور کنید. باید آزمون ها، معیارهای پذیرش و اینکه چه کسی شاهد آن خواهد بود را شرح دهد.
- اسناد اتوماسیون سازنده و قابلیت های یکپارچگی داده ها را بررسی کنید، زیرا الف واحد کنترل دما دقیق برای biopharma
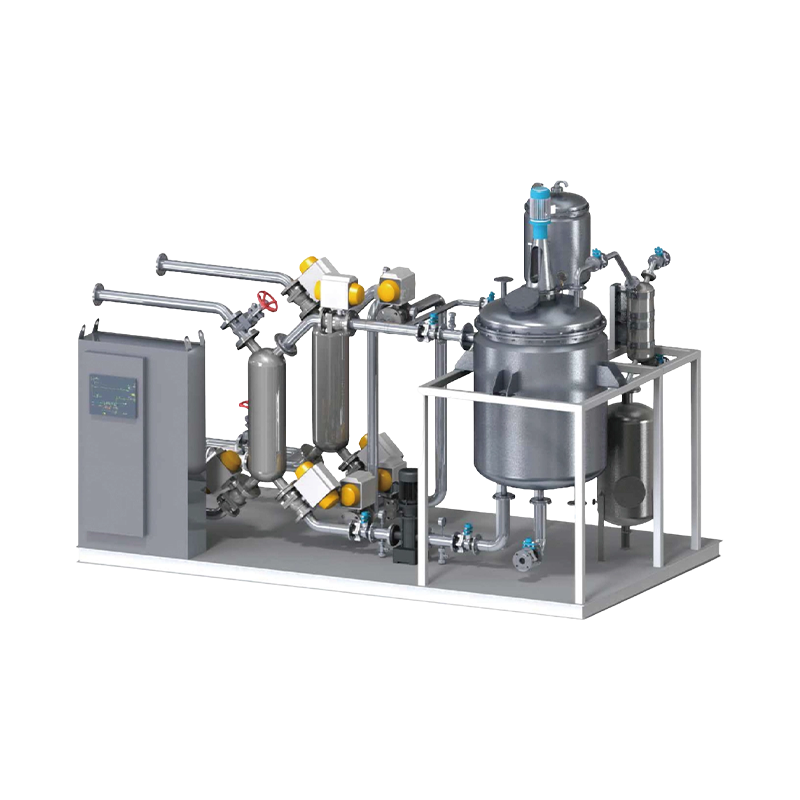 واحد کنترل دقیق دمای سفارشی (TCU) برای تولیدکنندگان بیوفارما، Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. آیا واحد کنترل دمای سفارشی سفارشی (TCU) چین برای تولیدکنندگان Biopharma، واقعیت... مشاهده محصول → باید نقاط تنظیم و انحرافات را به طور قابل اعتماد ثبت کند.
- فرآیند کنترل تغییر را برای بازبینیهای طراحی و اصلاحات پس از تحویل تأیید کنید.
این معیارها نظری نیستند. سازنده ای که می تواند نمونه های واقعی نقشه های جوش، گزارش های FAT و اندازه گیری های سطح را به اشتراک بگذارد، به احتمال زیاد استانداردهای کیفیت مورد نیاز پروژه شما را برآورده می کند.
انتخاب شریک تولیدی با سیستم کیفیت مناسب
استانداردهای کیفیت برای تولید لغزش یکپارچه فرآیندهای زیستی بتن هستند: آنها در گزارش زبری سطح، سوابق جوشکاری مداری، پروتکل FAT و مستندات ساخته شده هستند. لغزش ساخته شده بر اساس این استانداردها به مالک اطمینان می دهد که نصب، راه اندازی و اعتبارسنجی بدون تاخیرهای غیرمنتظره یا خطرات آلودگی انجام می شود.
هنگام ارزیابی یک تامین کننده، به همان اندازه که به نمودار فرآیند جذاب توجه کنید، به فرآیندهای کیفیت ساخت نیز توجه کنید. مدارک، آزمایش شاهد و مدرک کنترل را بخواهید. در Shiloc، ما از همان نظم و انضباط در سراسر محدوده تجهیزات انتقال حرارت و لغزش فرآیندهای زیستی خود پیروی می کنیم، زیرا محصول نهایی فقط به اندازه شواهد پشت آن خوب است. اگر در حال برنامهریزی یک پروژه اسکید زیستی هستید، با تیم مهندسی ما تماس بگیرید برای بحث در مورد الزامات کیفی خود با جزئیات.
PREV:Skids یکپارچه فرآیندهای زیستی برای تولید واکسن: راهنمای مهندسی و خرید
بعدی:نحوه تأیید موفقیت آمیز Skids یکپارچه فرآیندهای زیستی برای تولید زیستی GMP
بعدی:نحوه تأیید موفقیت آمیز Skids یکپارچه فرآیندهای زیستی برای تولید زیستی GMP
علاقه مند به همکاری هستید یا سوالی دارید؟
محصولات مرتبط


LINS توصیه شده
✦
بیایید با هم کار کنیم خوش آمدید!
-

haikexin@haikexin.com
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
به لیست پستی ما بپیوندید
حق چاپ © Shiloc (Shanghai) Industrial Trading Co., Ltd. تمامی حقوق محفوظ است.
سیستمهای فرآیند و تجهیزات برای تولیدکنندگان مواد غذایی و بیوفارم
